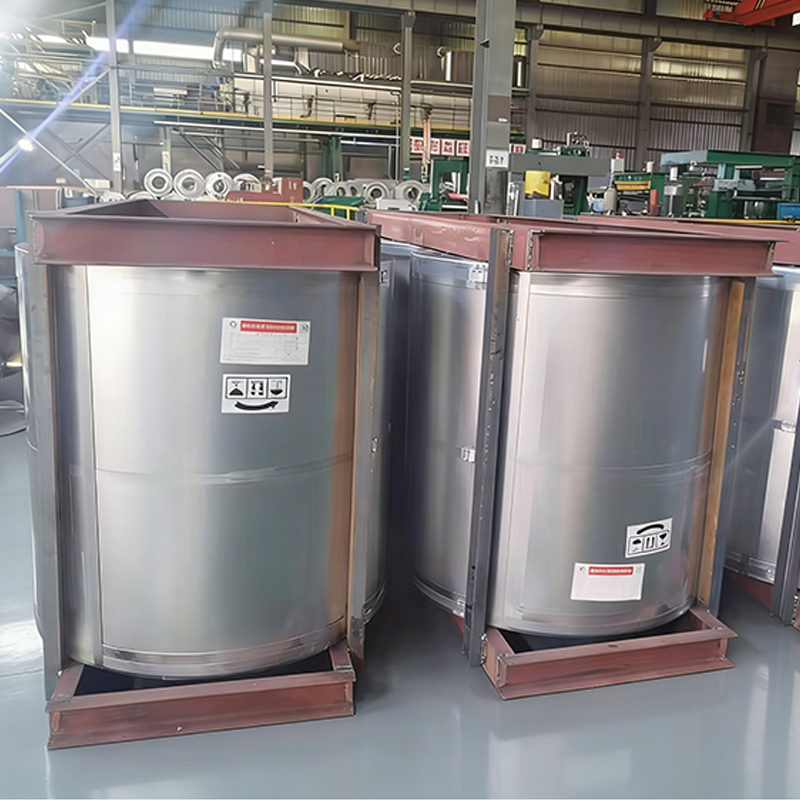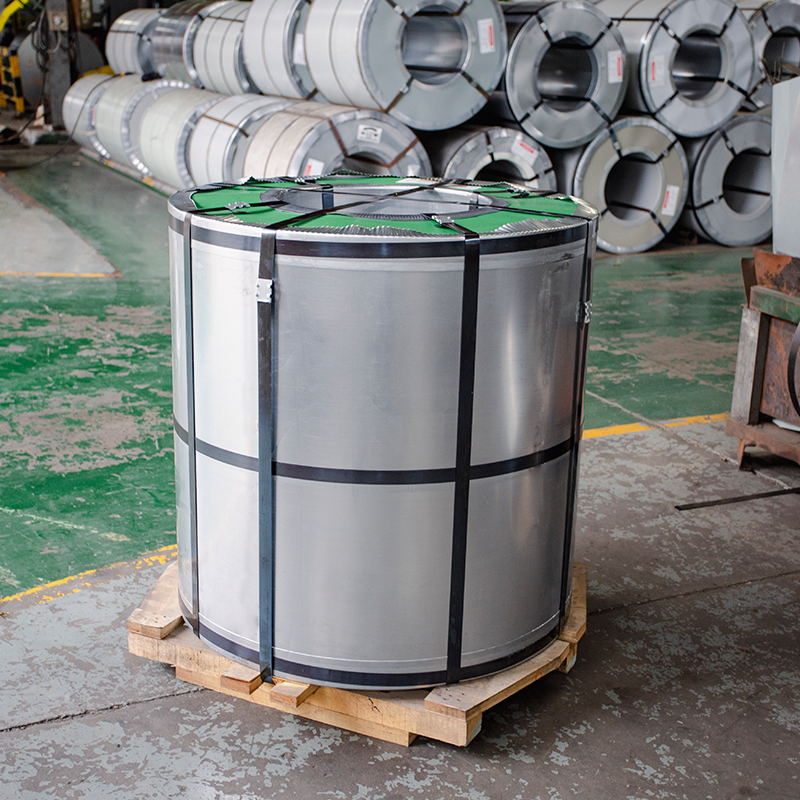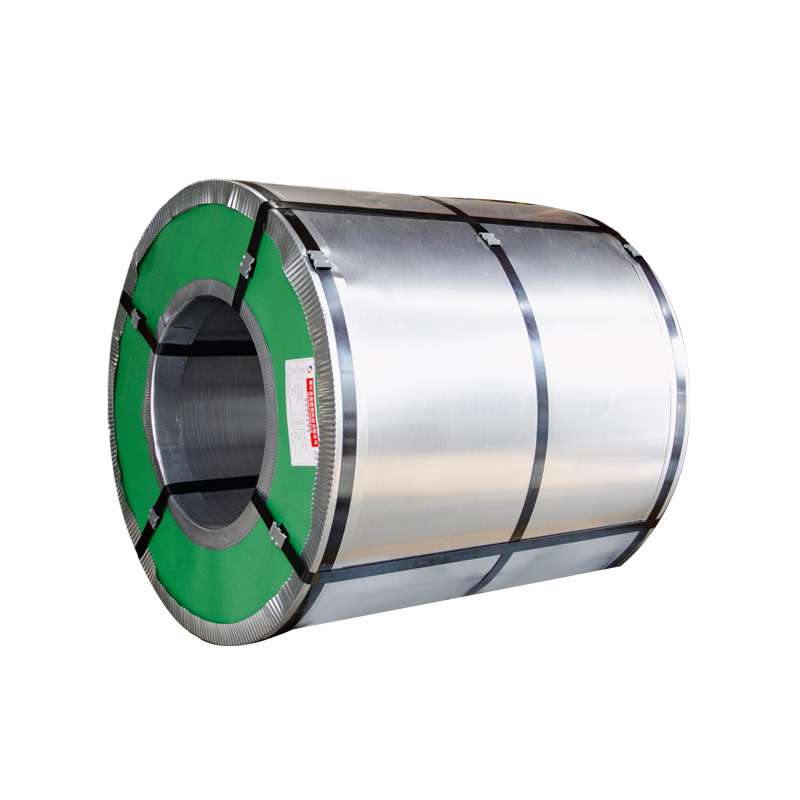
Den återvändsgränden är exakt det problem som en enda tillverkning påstår sig lösa för PPGI/PPGL kvalitetskontroll. Påståendet kan testas med dokument snarare än slogans: om en tillverkare kontrollerar substratförzinkning, målning, slitsning och exportförpackningar, bör varje kvalitetsrekord för en given spole ligga i en fil. Den här artikeln förklarar vad one-stop-tillverkning innebär i praxis för belagt stål, vilka kontrollpunkter som flyttas internt, specifikationerna varierar till efterfrågan i varje steg och hur man granskar en leverantör innan den första insättningen. Områden som nämns här följer vanliga internationella standarder som EN 10169 och ASTM A755.
Tillverkning i ett enda ställe innebär att en ansvarig tillverkare kontrollerar varje bearbetningssteg som bestämmer spolens kvalitet, från blankt band till packad exportenhet.
Modellen kräver inte en gigantisk byggnad; det kräver en ägare av kedjan. Zhejiang Aoguan Thin Steel Technology Co., Ltd., grundat i Jiaxing 2008, driver en galvaniseringslinje, en galvalume-linje, två färgbeläggningslinjer och en slitsnings- och beläggningslinje i Zhejiang, med systerfabriker i Anhui (ca 150 000 ton färgbelagd spol med samma kapacitet per år) och Jiangsu kapacitet. När företaget som galvaniserar remsan också målar och packar det, följer kvalitetsdata med i spolen istället för att byggas om från motstridiga certifikat.
Integration är viktigast på de fem punkter där defekter traditionellt gömmer sig mellan två leverantörer. Flytta alla fem under ett tak och den klassiska skuldslingan tappar sina utgångar.
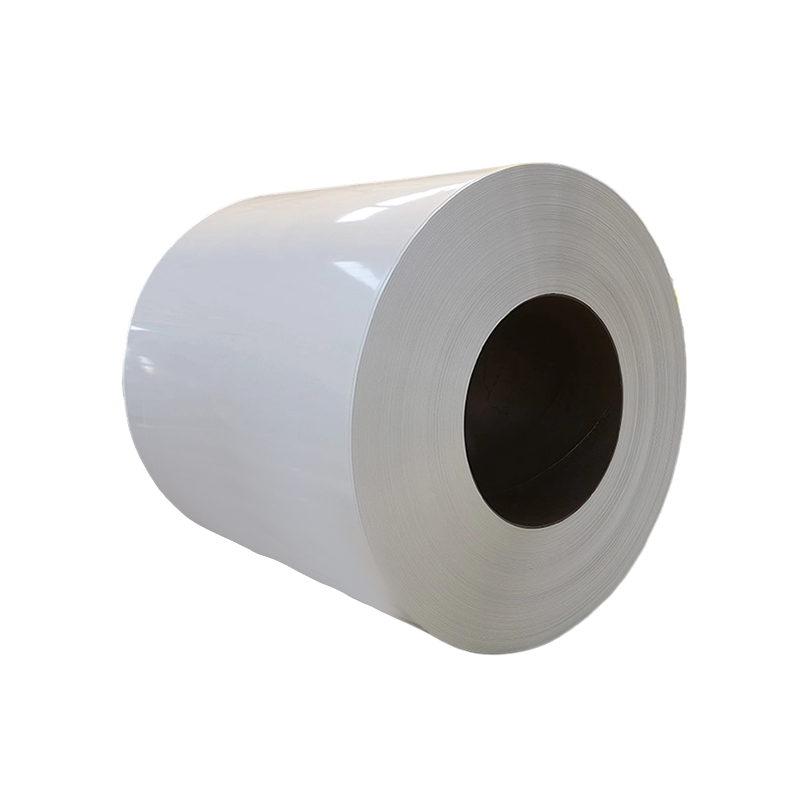
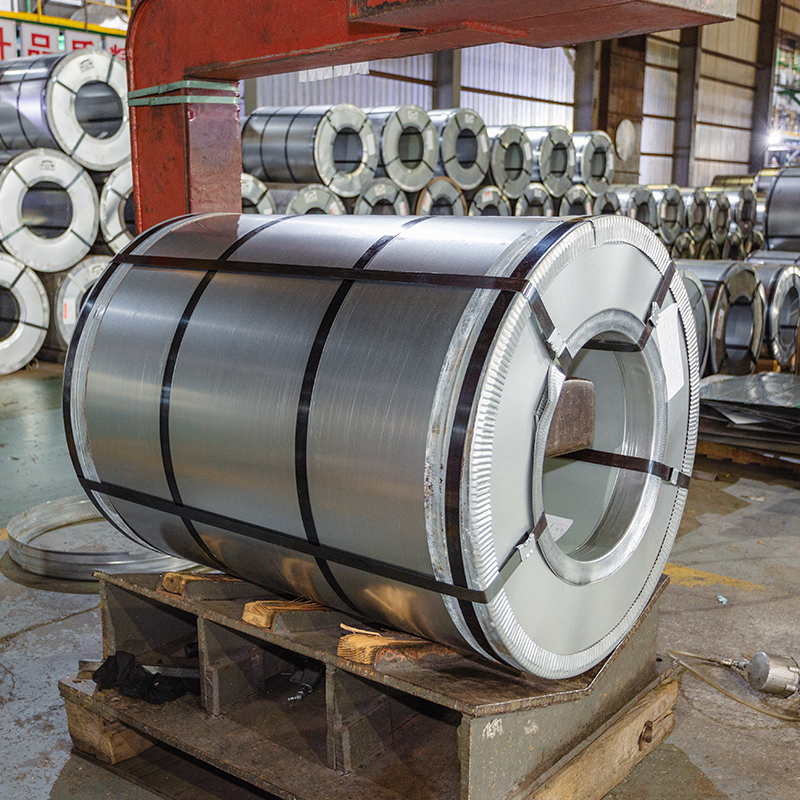 Galvaniserade stålspolar (GI) med varmförzinkad beläggning Varmförzinkad spole som erbjuder korrosionsbeständighet, god formbarhet och kvaliteter som DX51D–DX54D. Det passar här som det integrerade substratet vars beläggningsvikt och spårbara parti registrerar ankarkvalitet över hela produktionskedjan. Visa produkt →
När ett företag äger alla fem stegen blir spolnumret en tråd: dra i det och substratpartiet, härdningsdiagrammet och packningsprotokollet kommer ut tillsammans.
Bedöm alla engångsanspråk mot skrivna nummer. De tre intervallen nedan utgör ryggraden i en PPGI/PPGL-köpspecifikation, och tabellen förvandlar dem till en checklista med testmetoder bifogade.
| Kontrollpunkt | Typiskt krav | Teststandard | Risk i en delad leveranskedja |
| Zink eller AZ beläggningsmassa | Z60-Z275 g/m² för PPGI, AZ70-AZ150 g/m² för PPGL | ASTM A90 eller XRF-mätare | Tunna fläckar korroderar först efter installation |
| Total filmtjocklek | 25-34 μm (primer 5-7, topplack 15-20) | ISO 2808 eller ASTM D7091 | Underbyggd förkortar livslängden, överbyggda sprickor i kurvor |
| T-böj flexibilitet | 2T-3T vid vanliga mätare | EN 13523-7 | Sprickbildning uppstår vid kundpressen |
| Motstånd mot saltstänk | 500-1 000 timmar for polyester, higher for PVDF | EN 13523-8 eller ASTM B117 | Tidig kritning i kust- eller industriluft |
| Blyertshårdhet | H till 2H | EN 13523-4 | Skador under rullformning och transport |
| Glans konsistens | Inom 5 glansenheter av den godkända panelen | EN 13523-2 | Synlig nyans som inte överensstämmer mellan satser |
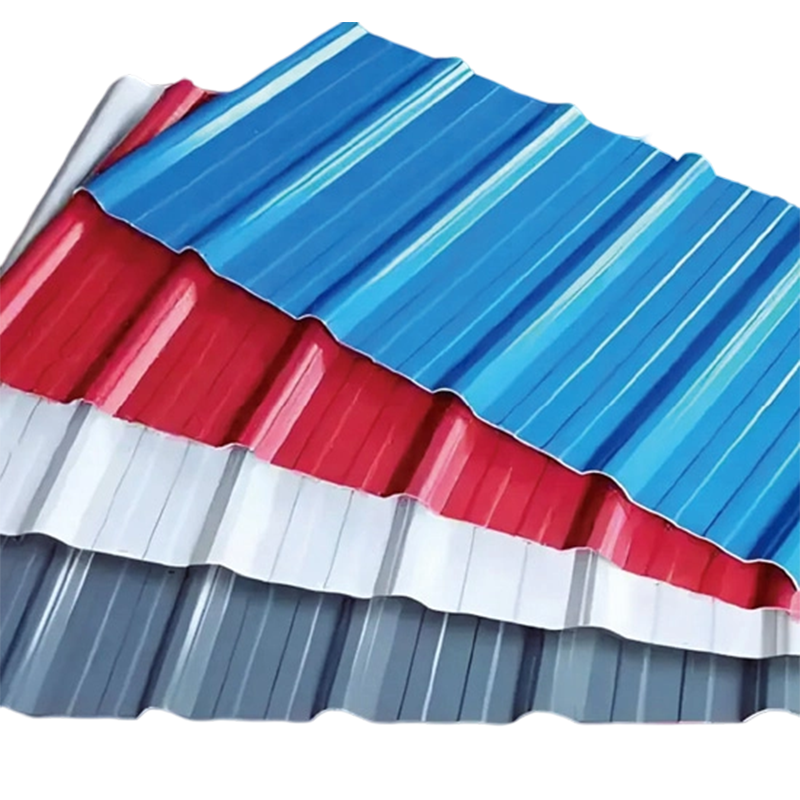
Väderbetyg förtjänar samma disciplin. PVDF-belagd spole köps normalt för utvändig beklädnad med lång livslängd, så fråga efter den dokumenterade väderbeständighetsklassen för hartssystemet istället för en allmän fras med hög väderbeständighet.
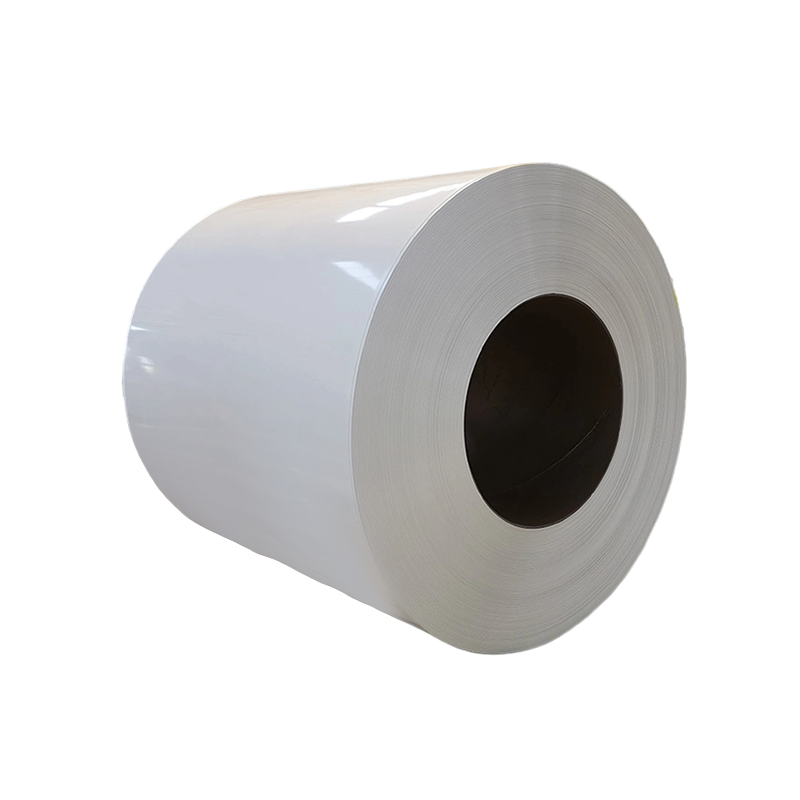 PVDF-belagd spole för långlivad exteriörbeklädnad En förstklassig färgbelagd spole med PVDF-harts-topplack som ger UV-, surt regn- och saltsprutbeständighet med stark färgbeständighet. Värt att kontrollera för dokumenterad beläggningstjocklek och vittringsklass vid exteriörbeklädnadsprojekt. Visa produkt →
De flesta argument om dålig färg är egentligen argument om mikrometer. Ett arkitektoniskt system med en skiktning bär vanligtvis cirka 6 μm baksida på baksidan, 5-7 μm primer och 15-20 μm topplack, ungefär 30 μm total film. Det är tillräckligt tunt för att ett underskott på 3 μm ska klara alla visuella kontroller, men ändå tillräckligt stort för att förkorta livslängden mätbart. Köpare bör därför mäta-kontrollera filmtjockleken på varje inkommande parti och matcha den mot release-arket; aritmetiken anges i guiden till beräkning av zinkbeläggning och färgfilmtjocklek .
Maskineriet kan vara identiskt på båda modellerna; skillnaden är vem som skriver under för defekten.
Inget av detta gör en integrerad producent automatiskt bättre; en svag växt som äger allt är fortfarande en svag växt. Det som integration köper är spårbarhet. När batch 4471 misslyckas med en T-böjningskontroll, sitter dess härdningsdiagram, substratparti och förpackningspost i samma fil, så åtgärden tar dagar istället för månader.
Granska kedjan, inte broschyren, innan den första insättningen flyttas.
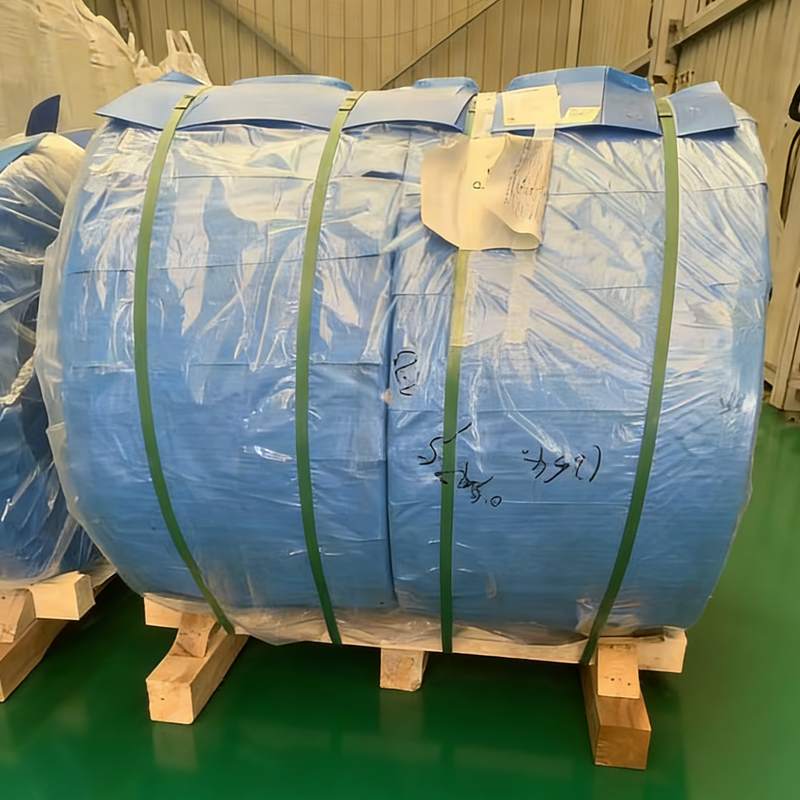
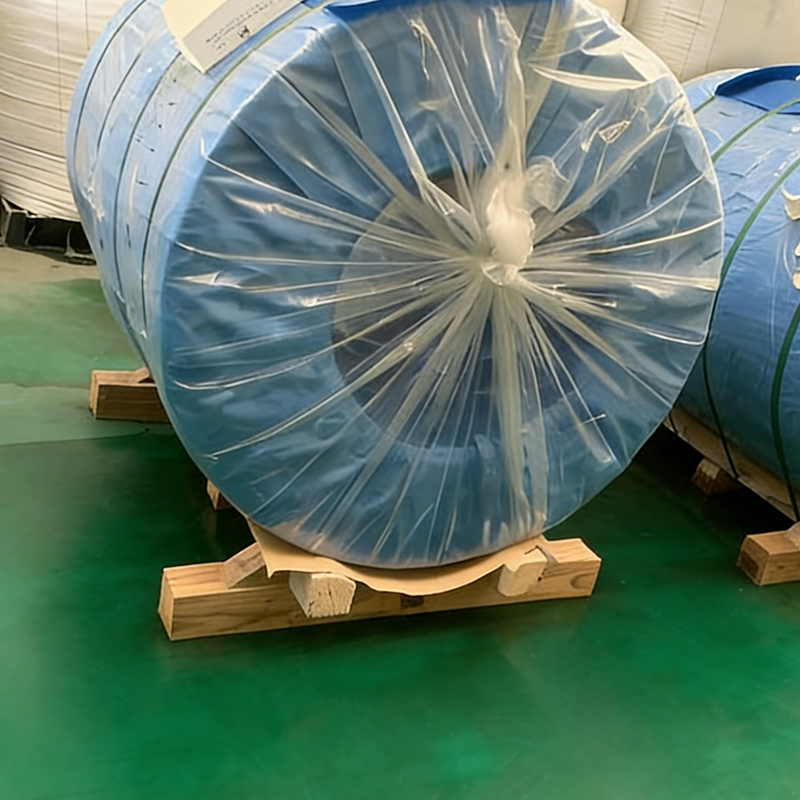 Vattentät omslag och försegling för stålspoleförpackningar Stretchfilmsomslag, vattentätt vävt tyg och förseglade plastlock ger 360-graders fukt- och dammskydd efter palletering. Det är viktigt här eftersom exportklar förpackning bevarar spolkvaliteten genom sjöfrakt till slutleverans. Visa produkt →
Nedströmskrav skärper checklistan ytterligare. Köpare av renrumspaneler , till exempel, brukar lägga till gränser för ytdefekter och planhet utöver standardspolspecifikationerna, och en leverantör som kontrollerar sin egen linje kan förbinda sig till dessa gränser med mycket mer självförtroende.
One-stop-tillverkning är värt att betala för endast när kedjan kan verifieras med dokument. Testet är enkelt: för vilket spolnummer du nämner, kan leverantören producera sitt substratursprung, beläggningsmassa, filmuppbyggnad, härdningsdata och förpackningsspecifikationer?
Tillverkare som integrerar galvanisering, målning, skärning och exportförpackningar under ett kvalitetssystem svarar inom några minuter; mellanhänder som ommärker inköpta spolar kan inte. Skriv in dessa fem dokument i köpekontraktet, och de flesta kvalitetstvister slutar innan de börjar.
Nej. Det ger tydligare ansvar och starkare spårbarhet, medan faktisk kvalitet fortfarande beror på processdisciplin. Det är därför specifikationsbladet och femstegsrevisionen är viktigare än etiketten på fakturan.
Främst vid underlaget. PPGI använder galvaniserat stål, vars zinkskikt offrar sig för att skydda skurna kanter, medan PPGL använder aluminium-zinkband som motstår värme och väderpåverkan bättre men ger mindre uppoffrande skydd. Beläggnings- och provningskraven är i övrigt desamma.
Fyra kontroller fångar de flesta verkliga påståenden: filmtjocklek efter mätare, zink eller AZ-massa mot certifikatet, en T-böjningskontroll och en glansjämförelse mot den godkända panelen. Lägg till saltspraytestning för nya beläggningssystem eller nya leverantörer.
Den kontrollerar levererad kvalitet. Spolar som kommer med vattenfläckar, kantskador eller skavda ytor misslyckas vid pressen även när metallurgin är perfekt, så förpackning och hantering hör hemma i QC-planen snarare än efter den.
E-post
Adress
166, South Baigongqiao Road, ekonomisk och teknisk utvecklingszon, Nanhu District, Jiaxing City, Zhejiang-provinsen, Kina
Telefonnummer
+86-15021696188
Produkter
+86-15021696188
Mobil terminal