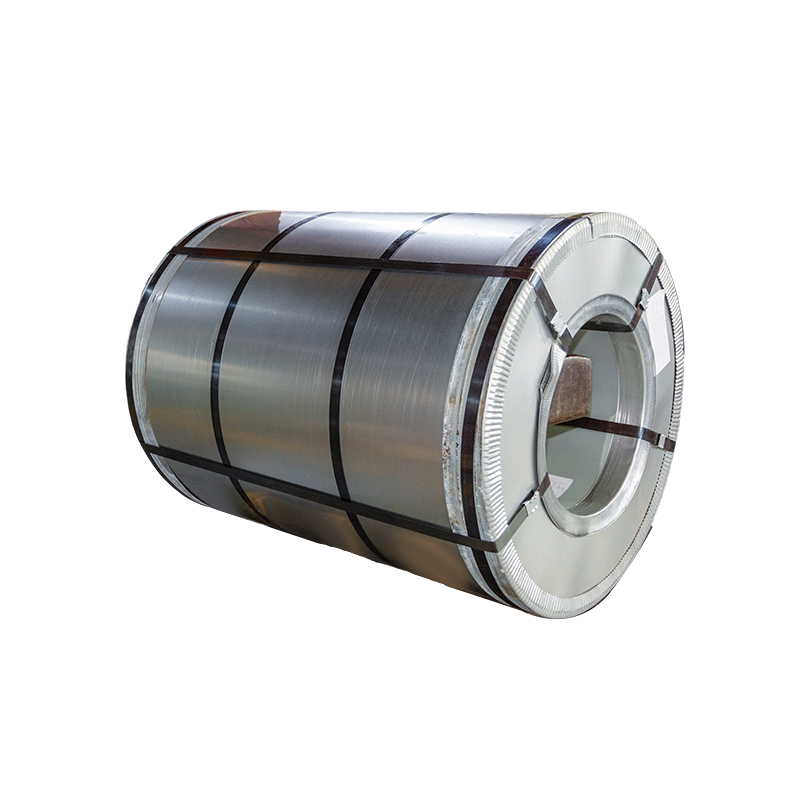


Kvalitetskontroll vid tillverkning av färgbelagda stålspolar
Kvaliteten på en färgbelagd stålspole bestäms av ett komplext samspel av substratkvalitet, metallisk beläggningsintegritet, organisk beläggningsapplicering och ytfinish. För tillverkare måste kvalitetskontrollsystem övervaka varje steg i produktionen för att säkerställa att slutprodukter uppfyller prestandaspecifikationer för korrosionsbeständighet, formbarhet och utseende.
Kvalitetskontroll för färgbelagda stålspolar omfattar inspektion av råmaterial, övervakning under processen och testning av slutprodukten. Nyckelparametrar inkluderar beläggningstjocklek, vidhäftning, hårdhet, färgkonsistens och detektering av ytdefekter. Kvaliteten på slutprodukten beror i första hand på produktionsprocessen, men felaktig hantering och lagring kan också orsaka betydande skada.
Kärnkvalitetsparametrar
Prestandan hos färgbelagda stålspolar bestäms av flera inbördes beroende parametrar som måste kontrolleras under hela produktionen.
Beläggningstjocklek
För exteriöra applikationer bör frontbeläggningens tjocklek vara minst 20μm (primer ≥5μm, topplack ≥15μm). Otillräcklig tjocklek äventyrar korrosionsskyddet, medan för stor tjocklek leder till sprickbildning och dålig vidhäftning.
Vidhäftning & formbarhet
Blyertshårdheten bör uppfylla 2H-standarden, med 180° böjningsprestanda på ≤3T. Dessa parametrar säkerställer att beläggningen förblir intakt under valsformnings- och profileringsoperationer utan sprickbildning eller delaminering.
Korrosionsbeständighet
Saltdimmotstånd på ≥500 timmar krävs för exteriöra applikationer. Denna testning simulerar långvarig exponering för korrosiva miljöer och validerar beläggningssystemets skyddande prestanda.
Metoder för mätning av beläggningstjocklek
Noggrann mätning av beläggningstjocklek är avgörande för kvalitetskontroll. Följande tabell sammanfattar de viktigaste mätmetoderna och deras tillämpningar.
| Metod | Princip | Ansökan | Destruktivt |
|---|---|---|---|
| Magnetisk tjockleksmätare | Elektromagnetisk induktion | Magnetiska substrat (stål) | Icke-förstörande |
| Magnetisk virvelströmmätare | Kombinerad magnetisk och virvelström | Både magnetiska och icke-magnetiska substrat | Icke-förstörande |
| Mikrometermetod | Tjockleksskillnad före/efter borttagning | Alla substrattyper | Destruktivt |
| Metallurgisk mikroskopi | Tvärsnittsmätning | Skiljedomsprövning | Destruktivt |
Standardmätningsprocedur
För galvaniserade färgbelagda spolar är det viktigt att skilja mellan zinkskiktet och den organiska beläggningen, eftersom standardmätare för magnetisk tjocklek mäter den totala icke-magnetiska skikttjockleken.
- Steg 1 Mät den totala tjockleken av "zinkskiktsbeläggning" med en magnetisk tjockleksmätare på fem platser mer än 25 mm från provets kant.
- Steg 2 Ta bort den organiska beläggningen med en remover som inte angriper zinkskiktet. Mät igen på samma ställen för att få zinkskiktets tjocklek.
- Steg 3 Subtrahera zinkskiktets tjocklek från den totala tjockleken för att erhålla den organiska beläggningens tjocklek.
- Standard Följ GB/T 13448-2019 "Testmetoder för färgbelagda stålplåtar och remsor" eller ISO 2178 för internationell överensstämmelse.
Kvalitetskontrollmatris: Key Performance Indicators
Följande jämförelse ger en strukturerad översikt över de kritiska kvalitetsparametrarna för färgbelagda stålspolar.
| Parameter | Acceptansstandard | Mätmetod | Inverkan på prestanda |
|---|---|---|---|
| Beläggningstjocklek (Front) | ≥20μm | Magnetisk mätare / mikrometer | Korrosionsskydd, hållbarhet |
| Blyertshårdhet | ≥2H | Blyertshårdhetstest | Reptålighet, slitage |
| 180° böjning | ≤3T | T-böj test | Formbarhet, sprickbeständighet |
| Slagtålighet | ≥9J | Slagprov | Hantering hållbarhet |
| Motstånd mot saltdimma | ≥500h | Saltspraykammare | Långsiktigt korrosionsskydd |
| Färgskillnad | <3AE | Spektrofotometer | Estetisk konsistens |
| 60° glans | >60 | Glansmätare | Visuellt utseende |
Pågående kvalitetskontroll
Under tillverkningen upptäcker och korrigerar stränga kvalitetskontrollåtgärder i processen potentiella problem omedelbart. Viktiga kontrollpunkter inkluderar:
- Applicering av beläggning Beläggningens tjocklek övervakas kontinuerligt med oförstörande provningsmetoder. Både beläggningshastighet och temperatur kontrolleras, eftersom felaktig temperatur kan resultera i en beläggning med dåliga fysikaliska egenskaper.
- Ytinspektion Visuella inspektioner upptäcker ytdefekter som repor, bucklor eller hål. Automatiserade inspektionssystem som använder kameror och sensorer skannar ytan i hög hastighet för att upptäcka även de minsta ojämnheter.
- Vidhäftningstestning Tvärsnitt och slagtester verifierar bindningsstyrkan mellan beläggningen och substratet, vilket säkerställer att beläggningen förblir intakt under formningsoperationer.
Vanliga ytfel och förebyggande
Ytdefekter kan påverka både utseende och prestanda hos färgbelagda stålspolar. Medvetenhet om vanliga defekter möjliggör proaktivt förebyggande.
- Repor Orsakas av felaktig hantering eller kontakt med vassa föremål under bearbetning. Förhindra genom försiktig hantering och användning av skyddsmaterial.
- Pinholes Små hål i beläggningen som utsätter underlaget för korrosion. Kontrolleras genom konsekvent applicering av beläggning och korrekt härdning.
- Apelsinskal Ojämn ytstruktur orsakad av felaktigt beläggningsflöde eller härdningsförhållanden. Styrs genom optimerad beläggningsformulering och processparametrar.
- Färgskillnad Variationer i färg mellan batcher eller inom en enda spole. Styrs genom exakt pigmentspridning och färgmatchningssystem.
Förvarings- och hanteringskrav
Korrekt förvaring är avgörande för att bibehålla kvaliteten på färgbelagda stålspolar efter produktion. Felaktig förvaring kan orsaka skador på beläggningen, rost och fjällning.
- Miljö Förvaras i torra, välventilerade utrymmen med luftfuktighet under 70% och temperatur mellan 5°C och 40°C. Undvik extrema temperaturfluktuationer som kan orsaka kondens.
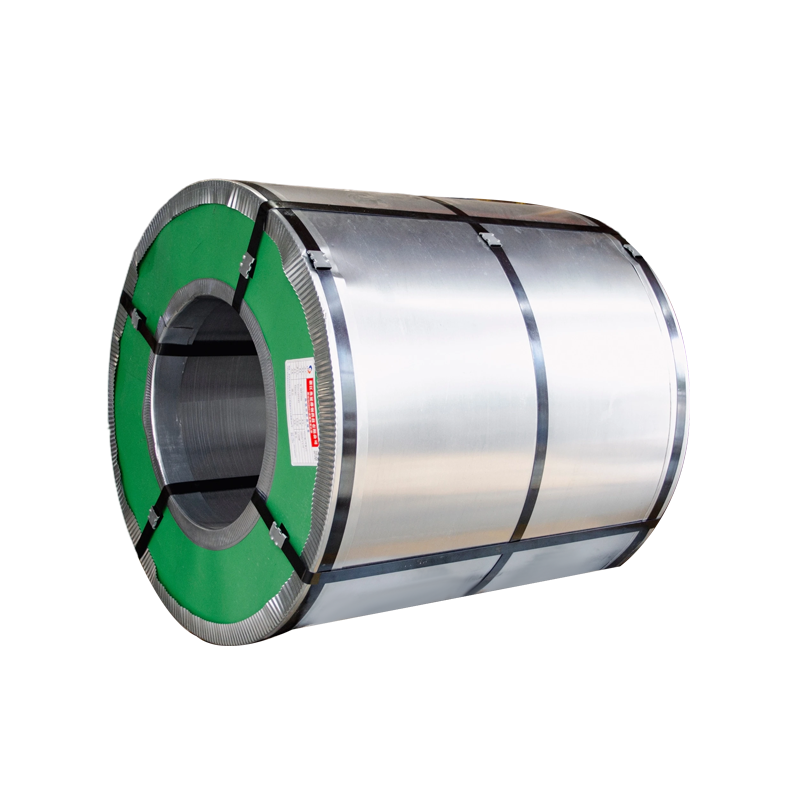
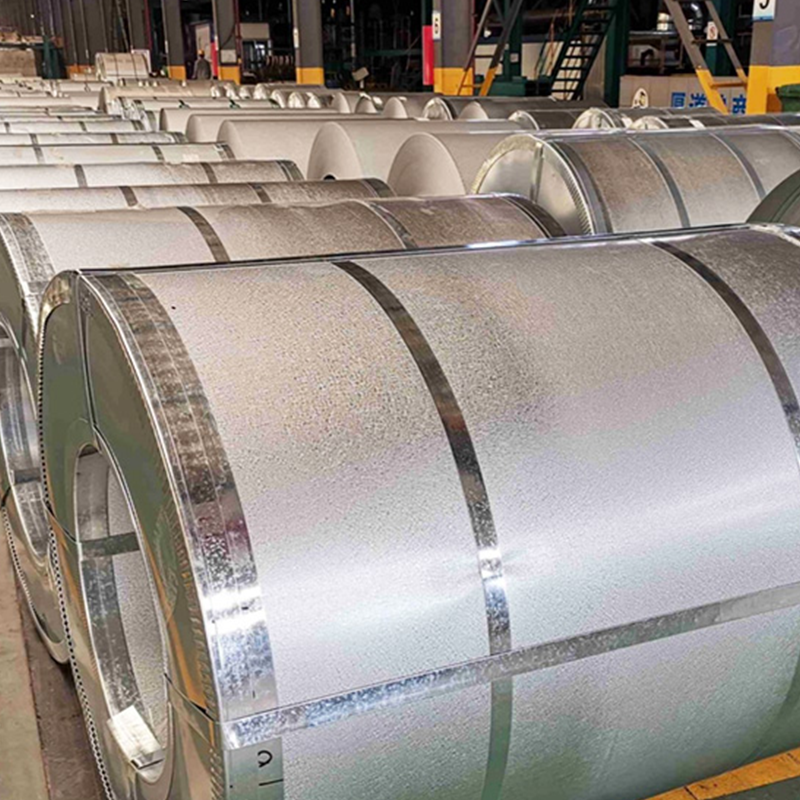
- Positionering Spolar måste förvaras vertikalt (stående) på dedikerade trä- eller plastsadlar. Spolens botten ska vara minst 10 cm över marken.
- Stapling Begränsa staplingen till högst 3 lager. Använd torra, rena träkuddar mellan lagren för att fördela trycket jämnt. Håll ett avstånd på minst 10 cm mellan intilliggande spolar.
- Hantering Använd dedikerade spiralgaffeltruckar eller C-krokar. Använd inte stållinor för att lyfta, eftersom detta kan deformera spolen och skada beläggningen.
- Originalförpackning Förvara originalförpackningen intakt under förvaring. Om förpackningen öppnas för inspektion, återställ den omedelbart.
Slutsats
Kvalitetskontroll för färgbelagd stålspoles är en omfattande process som omfattar val av substrat, applicering av beläggning, ytinspektion och korrekt lagring. Viktiga kvalitetsparametrar inkluderar beläggningstjocklek (≥20μm), vidhäftning (2H pennhårdhet), formbarhet (≤3T böj) och korrosionsbeständighet (≥500h saltdimma).
Noggrann mätning med magnetiska tjockleksmätare, mikrometermetoder eller metallurgisk mikroskopi säkerställer jämn kvalitet. Inspektionssystem under process upptäcker defekter tidigt, medan korrekt lagring och hantering förhindrar skador efter produktion. När alla kvalitetskontrollelement är korrekt implementerade, ger färgbelagda stålspolar tillförlitlig prestanda med livslängder från 7-25 år beroende på valt beläggningssystem.
Vanliga frågor
Den minsta frontbeläggningstjockleken för exteriöra applikationer är 20μm, bestående av primer (≥5μm) och topplack (≥15μm). Otillräcklig tjocklek äventyrar korrosionsskyddet och livslängden.
Beläggningstjocklek kan mätas med oförstörande metoder (magnetisk tjockleksmätare, magnetisk virvelströmsmätare) eller destruktiva metoder (mikrometer, metallurgisk mikroskopi). För galvaniserade spolar måste zinkskiktet och den organiska beläggningen mätas separat.
Det rekommenderade lagringstemperaturintervallet är 5°C till 40°C med relativ luftfuktighet under 70%. Undvik extrema temperaturfluktuationer som kan orsaka kondens och skada beläggningen.
Färgbelagda stålspolar måste förvaras vertikalt (stående) eftersom horisontell lagring kan orsaka deformation, spolkollaps och beläggningsskador. Vertikal lagring minskar också risken för att staplingstrycket skadar beläggningen.
Stapling should be limited to a maximum of 3 layers. Each layer should use dry, clean wooden pads to distribute pressure evenly and prevent coating damage. Adjacent coils should be separated by at least 10cm.
Den primära standarden i Kina är GB/T 13448-2019 "Testmetoder för färgbelagda stålplåtar och remsor." Internationella standarder inkluderar ISO 2178 och ASTM-standarder för tjockleksmätning och prestandatestning.
Beläggning är en betydande produktionskostnad. Varje mikron beläggningstjocklek representerar cirka 1 miljon dollar i materialkostnad för storskaliga tillverkare. Exakt tjocklekskontroll kan spara betydande kostnader samtidigt som kvaliteten bibehålls.
För exteriöra applikationer krävs en saltdimmabeständighet på minst 500 timmar. Detta test validerar beläggningens förmåga att skydda stålsubstratet i korrosiva miljöer som kust- eller industrizoner.